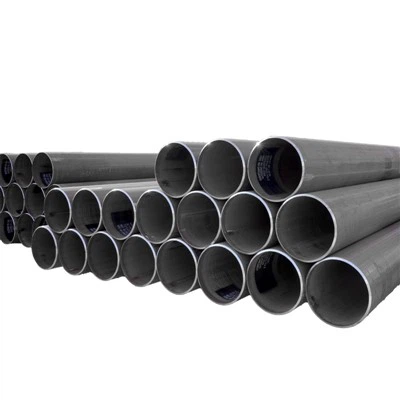
A merülőíves hegesztést (SAW) széles körben használják nagy átmérőjű és vastag falú acélcsövek, különösen hosszirányú merülőíves hegesztési (LSAW) csövek gyártásában csővezetékes szállításhoz, infrastruktúrához és ipari alkalmazásokhoz. De miben különbözik ez a hegesztési eljárás a többi módszertől? A válasz a nevében rejlik: az elektromos ív egy szemcsés fluxusréteg alatt van eltemetve.
A merülőíves hegesztés során a szemcsés folyasztószer lefedi a hegesztési területet, és megvédi az ívet a környező atmoszférával való közvetlen érintkezéstől. Ellentétben azokkal a hegesztési eljárásokkal, amelyekben az ív és annak erős fénye látható, a SAW a fluxusréteg alatt működik, lehetővé téve a hegesztési folyamat hatékony védelemmel és szabályozott hőbevitellel történő folytatását.
Ez az elv több, mint a folyamat megkülönböztető jellemzője. Segít megvédeni az olvadt hegesztett fémet a légköri szennyeződésektől, és támogatja a stabil, gépesített hegesztést. Az olyan gyártók számára, mint a Hebei Huayang Steel Pipe, a merülő ívhegesztés fontos technológia a gyártás során.nagy átmérőjű LSAW acélcsövekamelyek megfelelnek a szigorú gyártási és ellenőrzési követelményeknek.
Mit jelent a merülőíves hegesztésnél a „merült”?
A "süllyesztett" szó azt írja le, hogy az elektromos ív hogyan működik a szemcsés hegesztőfolyadék fedőrétege alatt. A hegesztés során a fluxus az ív létrehozása előtt eloszlik a csatlakozási területen. Az ív ezután a fluxus alatt ég, megolvasztja a hegesztőhuzalt, az alapfém egyes részeit és a környező folyasztószer egy részét.
A hegesztési folyamat előrehaladtával a fluxus egy része megolvad, és olvadt salakvédő réteget képez a hegesztőmedence felett. A megmaradt megolvadatlan folyasztószer visszanyerhető, ahol a berendezés és az eljárás lehetővé teszi, megfelelő kezelés és minőségellenőrzés mellett.
Hogyan fedi a fluxus az elektromos ívet?
Egy tipikus SAW folyamatban egy folyamatosan táplált fogyó huzalelektróda közelíti meg a munkadarabot, miközben elektromos áram generálja az ívet. A szemcsés fluxus lefedi azt a területet, ahol az ív kialakul, így az ív normál működés közben nem látható közvetlenül.
A fluxus több funkciót is ellát. Megvédi az olvadt fémet a légköri oxigéntől és nitrogéntől, segít védő salakréteg kialakításában, és befolyásolja a varrat kémiai és kohászati jellemzőit. Összetételének kompatibilisnek kell lennie a hegesztőhuzallal, az alapanyaggal és az előírt hegesztési eljárással.
A fluxusréteg a hegesztési környezet stabilizálásában is segít. Azonban nem egyszerűen takaróként működik, amely minden hőt bent tart. A hőeloszlás függ az elektromos paraméterektől, a haladási sebességtől, a kötés geometriájától és az anyagok termikus tulajdonságaitól.
Miért nem hegeszthet szabadon hagyott ívvel?
A szabad ívű hegesztési eljárásoknál védőgázra vagy egyéb védőintézkedésekre van szükség a légköri szennyeződés csökkentése érdekében. A süllyesztett ívhegesztés az árnyékolás nagy részét a szemcsés fluxuson és a keletkező salakon keresztül éri el.
Megfelelő védelem nélkül az olvadt hegesztési fém reakcióba léphet a légköri gázokkal, ami potenciálisan hozzájárul a porozitáshoz, oxidációhoz vagy más hegesztési hibákhoz. A kitett ív intenzív fényt és fröccsenést is kibocsát, ami megfelelő védelmet igényel a kezelők és a közeli személyzet számára.
A SAW csökkenti az ívsugárzás közvetlen kitettségét, és segít ellenőrzött hegesztési környezet kialakításában. Ennek ellenére továbbra is megfelelő szellőztetést, berendezések biztosítékait, folyamatfelügyeletet és ellenőrzést igényel. A folyasztószer lefedettsége önmagában nem garantálja a hibamentes hegesztést.


Hogyan működik a merülőíves hegesztés?
A merülőíves hegesztés egyesíti az elektromos áramforrást, a folyamatosan táplált huzalelektródát, a szemcsés fluxust és a kötés mentén történő szabályozott mozgást. Az eljárás különösen alkalmas gépesített gyártásra, mivel egyenletes működési feltételeket tud fenntartani a hosszú hegesztési varratok során.
A fűrészfűrész-folyamat fő szakaszai
Az alábbi táblázat összefoglalja az acélcsövek gyártásához használt merülőíves hegesztés főbb lépéseit.
|
Színpad |
Mi történik |
Cél |
|
Közös előkészítés |
Az acélélek előkészítve és igazítva vannak |
Meghatározza a szükséges csatlakozási geometriát |
|
Fluxus alkalmazás |
A szemcsés fluxus eloszlik a hegesztési területen |
Lefedi az ívet és alátámasztja az árnyékolást |
|
Ívindítás |
A huzalelektróda és a munkadarab között elektromos ív képződik |
A hegesztéshez szükséges hőt állítja elő |
|
Fémlerakódás |
Az elektróda és az alapanyag megolvad, és hegesztési medencét képez |
Létrehozza a hegesztett kötést |
|
Salakképződés |
Az olvadt folyasztószer védő salakréteget képez |
Védi és alátámasztja a megszilárduló hegesztési fémet |
|
Szilárdítás és tisztítás |
A hegesztés lehűl és a salak eltávolításra kerül |
Felteszi a kész hegesztést vizsgálatra |
|
Ellenőrzés |
A hegesztés meghatározott ellenőrzéseken és tesztelésen esik át |
Ellenőrzi az átvételi követelmények betartását |
A pontos hegesztési elrendezés a terméktől, a kötés kialakításától, a gyártósortól és a jóváhagyott hegesztési eljárástól függ.LSAW acélcsőa gyártás során a gyártási folyamattól függően a cső belsejéből és kívülről történő hegesztés is történhet.
Hogyan befolyásolják a hegesztési paraméterek a hegesztés minőségét?
A hegesztőáram, a feszültség, a haladási sebesség, a huzalelőtolás, az elektródák konfigurációja és a fluxus jellemzői mind befolyásolják a kész hegesztést. Ezek a változók befolyásolják a behatolást, a varratperem geometriáját, a hőbevitelt és a kötés metallurgiai tulajdonságait.
Ha a paraméterek nincsenek megfelelően szabályozva, a varrat olyan hibákat okozhat, mint a porozitás, az olvadás hiánya, a túlzott megerősítés vagy a nem megfelelő profil. A megfelelő eljárásminősítés és folyamatfigyelés segít csökkenteni ezeket a kockázatokat.
Miért fontos a folyamatos fluxusminőség?
A fluxus állapota a folyamatszabályozás fontos része. A nedvességszennyeződés, a nem megfelelő tárolás vagy a nem megfelelő folyasztószer-kezelés növelheti a hegesztési hibák kockázatát. A folyasztószer típusától és a gyártó utasításaitól függően ellenőrzött tárolási, szárítási, visszanyerési és újrafelhasználási eljárásokra lehet szükség.
A visszanyert fluxust megfelelő ellenőrzések nélkül nem szabad automatikusan visszavezetni a termelésbe. Állapotát, szennyeződési kockázatát, újrafelhasználásra való alkalmasságát a hegesztési eljárás és a vonatkozó minőségi követelmények szerint értékelni kell.
Miért alkalmas a merülő ívhegesztés nagy átmérőjű acélcsövekhez?
LSAW acélcsövekáltalában úgy gyártják, hogy acéllemezt hengeres formává alakítanak, és a hosszanti varratokat hegesztik. Mivel a csatlakozás a cső hosszában végighúzódik, elengedhetetlen a stabil és produktív hegesztési folyamat.
Magas termelékenység és egyenletes hegesztési varrat
A merülőíves hegesztés viszonylag magas leválasztási sebességet és gépesített működést tesz lehetővé. Ezek a tulajdonságok alkalmassá teszik hosszú, folyamatos hegesztési varratok készítésére, különösen a közepes és nagy átmérőjű csőgyártásban.
A fluxusréteg segít fenntartani a szabályozott hegesztési környezetet, míg az automata berendezés szabályozza a huzaladagolást és a hegesztési mozgást. Megfelelő eljárásokkal és ellenőrzéssel ezek a tulajdonságok támogatják a folyamatos hegesztési varratképzést a gyártási tételekben.
A magas termelékenység azonban nem szünteti meg a minőség-ellenőrzés szükségességét. A kész varratnak továbbra is meg kell felelnie a mechanikai tulajdonságokra, a varrat sértetlenségére, a méretekre és a felületi állapotra vonatkozó követelményeknek.
Alkalmas vastag falú és nagy átmérőjű alkalmazásokhoz
A nagy átmérőjű acélcsöveknél különösen fontos a hegesztési kötés kialakítása és a behatolás szabályozása. A SAW megfelelő hegesztési eljárásokkal alkalmazható olyan kötések előállítására, amelyek megfelelnek a megadott anyagminőség és falvastagság követelményeinek.
Az LSAW gyártás során az ellenőrzött hegesztés segíti a kialakított acéllemez összekapcsolását, miközben megőrzi a szükséges hosszanti varratminőséget. A megfelelő hegesztési eljárás a lemez anyagától, vastagságától, a hézag előkészítésétől és a vonatkozó termékszabványtól függ.
Az ellenőrzési módszerek magukban foglalhatják a vizuális vizsgálatot, az ultrahangos vizsgálatot, a radiográfiás vizsgálatot, a méretellenőrzést és a vásárlási specifikációban előírt egyéb vizsgálatokat. Egyetlen módszer sem helyettesíti a teljes ellenőrzési tervet.


Hogyan alkalmazza a Huayang acélcső merülőíves hegesztést?
Hebei Huayang acélcsőgyártása során merülőíves hegesztést alkalmazLSAW acélcsövekcsővezetékes szállításhoz, infrastruktúrához és ipari projektekhez. Az LSAW gyártási képessége 406,4 mm és 2800 mm közötti külső átmérőkre, 7 mm és 50 mm közötti falvastagságokra, valamint 6 m és 12,5 m közötti szabványos hosszokra vonatkozik, a vonatkozó gyártósor és rendelési követelmények függvényében.
Négy LSAW gyártósor nagy átmérőjű csőgyártáshoz
A Huayang víz alatti ívhegesztő műhelye négy gyártósorral rendelkezik, amelyek támogatják az LSAW gyártási műveleteket. A gépesített hegesztés, az ellenőrzött gyártási eljárások és a termékellenőrzés fontos elemei a gyártási folyamatnak.
A nagy átmérőjű acélcsövek esetében a minőség megőrzéséhez a lemezalakítás, a hézag-előkészítés, a hegesztés, a méretellenőrzés és a végső ellenőrzés összehangolása szükséges. A hegesztési paramétereknek meg kell felelniük az anyag- és termékspecifikációnak, míg a vizsgálati eredményeket a vonatkozó elfogadási kritériumok alapján kell értékelni.
A Huayang LSAW acélcsöveket szállít projektekhezmeghatározott méreteket, acélminőségeket és műszaki szabványokat igényel. A vevők megerősíthetik igényeiket a vállalattal, beleértve a csőméretet, a falvastagságot, a hosszt, az alkalmazandó szabványokat, az ellenőrzési kört és a szállítási feltételeket.
A merülő ívhegesztés a kulcs a megbízható LSAW acélcsövekhez?
A merülőíves hegesztés meghatározó jellemzője a szemcsés fluxus alkalmazása az elektromos ív lefedésére. Ez az elrendezés segít megvédeni az olvadt hegesztési fémet a légkörtől, támogatja a stabil hegesztési feltételeket, és alkalmassá teszi az eljárást hosszú hegesztési varratok gépesített előállítására.
Előnyei a megfelelő végrehajtástól függenek. A megfelelő folyasztószer-választás, ellenőrzött hegesztési paraméterek, minősített eljárások és hatékony ellenőrzés mind szükségesek az állandó hegesztési minőség eléréséhez.
A nagy átmérőjű LSAW acélcsövek esetében a merülőíves hegesztési eljárás fontos gyártási alapot biztosít. Megfelelő alakítással, méretszabályozással és minőségellenőrzéssel kombinálva segíti a gyártókat acélcsövek előállításában az igényes ipari és csővezetéki alkalmazásokhoz.
Bővebben: