Megjelent a Huayang Steel Pipe hivatalos webhelyén
Kulcsszavak: ERW hegesztés, elektromos ellenállás-hegesztés, ERW acélcső, ERW eljárás, Huayang acélcső gyártó
Bevezetés: Az ERW jelentésének megértése a hegesztésben
Amikor arról beszélünkERWaz acéliparban, arra utalunkElektromos ellenállás-hegesztés- hegesztett acélcsövek gyártására használt eljárás. Az ERW az egyik legelterjedtebb és leghatékonyabb gyártási módszeregyenes-varratú csövek, kombinálásanagy termelékenység, egyenletes falvastagság és kiváló felületi minőség.
Ebben a folyamatban a melegen{0}}vagy hidegen hengerelt-acélszalag széleit felmelegítikelektromos ellenállásés akkornyomás alatt összeolvadtak, szilárdtest{0}}hegesztést képeznek töltőanyag nélkül.
atHuayang acélcső, Kína egyik vezető ERW csőgyártója, ezt a módszert használják a gyártáshozΦ73–Φ660,4 mmközötti falvastagságú csövek2,5-22 mm, amely olyan iparágakat lát el, mint az olaj és gáz, az építőipar és a gépipar világszerte.
Hogyan működik az elektromos ellenálláshegesztés (ERW).
Az elektromos ellenállás-hegesztés támaszkodikJoule fűtés- amikor elektromos áram halad át egy ellenálló anyagon, a legnagyobb ellenállás pontján hő keletkezik. Az ERW-ben ez a hő pontosan koncentrálódik az acélszalag éleinek varrásában.
A folyamat három fő szakaszban foglalható össze:
1. A szélek előkészítése:
Az acéltekercseket feltekercseljük, kiegyenlítjük és levágjuk a pontos éligazítás érdekében.
2. Fűtés és nyomás alkalmazása:
Amikor a szalag áthalad egy formázóhenger-készleten, a szélei közel kerülnek egymáshoz. Nagy-frekvenciás áram (általában 100–800 kHz) folyik át a széleken, intenzív hőt hozva létre, amely meglágyítja a fémet.
3. Szilárdtest-hegesztés:
A széleket kovácsolóhengerekkel összenyomjuk. A kombináció anyomás és helyi hőtöltőanyag nélkül egységes hegesztési gyöngyöt képez. Ezután a külső vakut eltávolítják a sima felület létrehozása érdekében.
Ez a nagy sebességű{0}}folyamat eredményeerős, egyenletes hegesztésekideális olyan csövekhez, amelyeknek mérsékelt nyomást és szerkezeti terhelést kell viselniük.
Az ERW hegesztési módszerek típusai
A csőgyártásban két fő típusú ERW-technikát használnak:
| Írja be | Leírás | Alkalmazások |
|---|---|---|
| Alacsony-frekvenciás ERW (LF-ERW) | A csőgyártás korai generációiban használatos, alacsonyabb frekvencián (50-500 Hz) működik. | Történelmi felhasználás; hegesztési minőségi aggályok miatt most HF{0}}ERW váltotta fel. |
| Magas-frekvenciás ERW (HF-ERW) | Magasabb frekvenciákat (100–800 kHz) használ a hatékony hőtermelés érdekében, minimálisra csökkentve a hőhatás -zónáját. | Modern szabvány olaj-, gáz- és szerkezeti acélcsövekhez. |
A Huayang Steel Pipe kizárólagosan használhatóHF-ERW technológiaminden hegesztett csőtermékhez, optimális hegesztési integritást és gyártási hatékonyságot biztosítva.

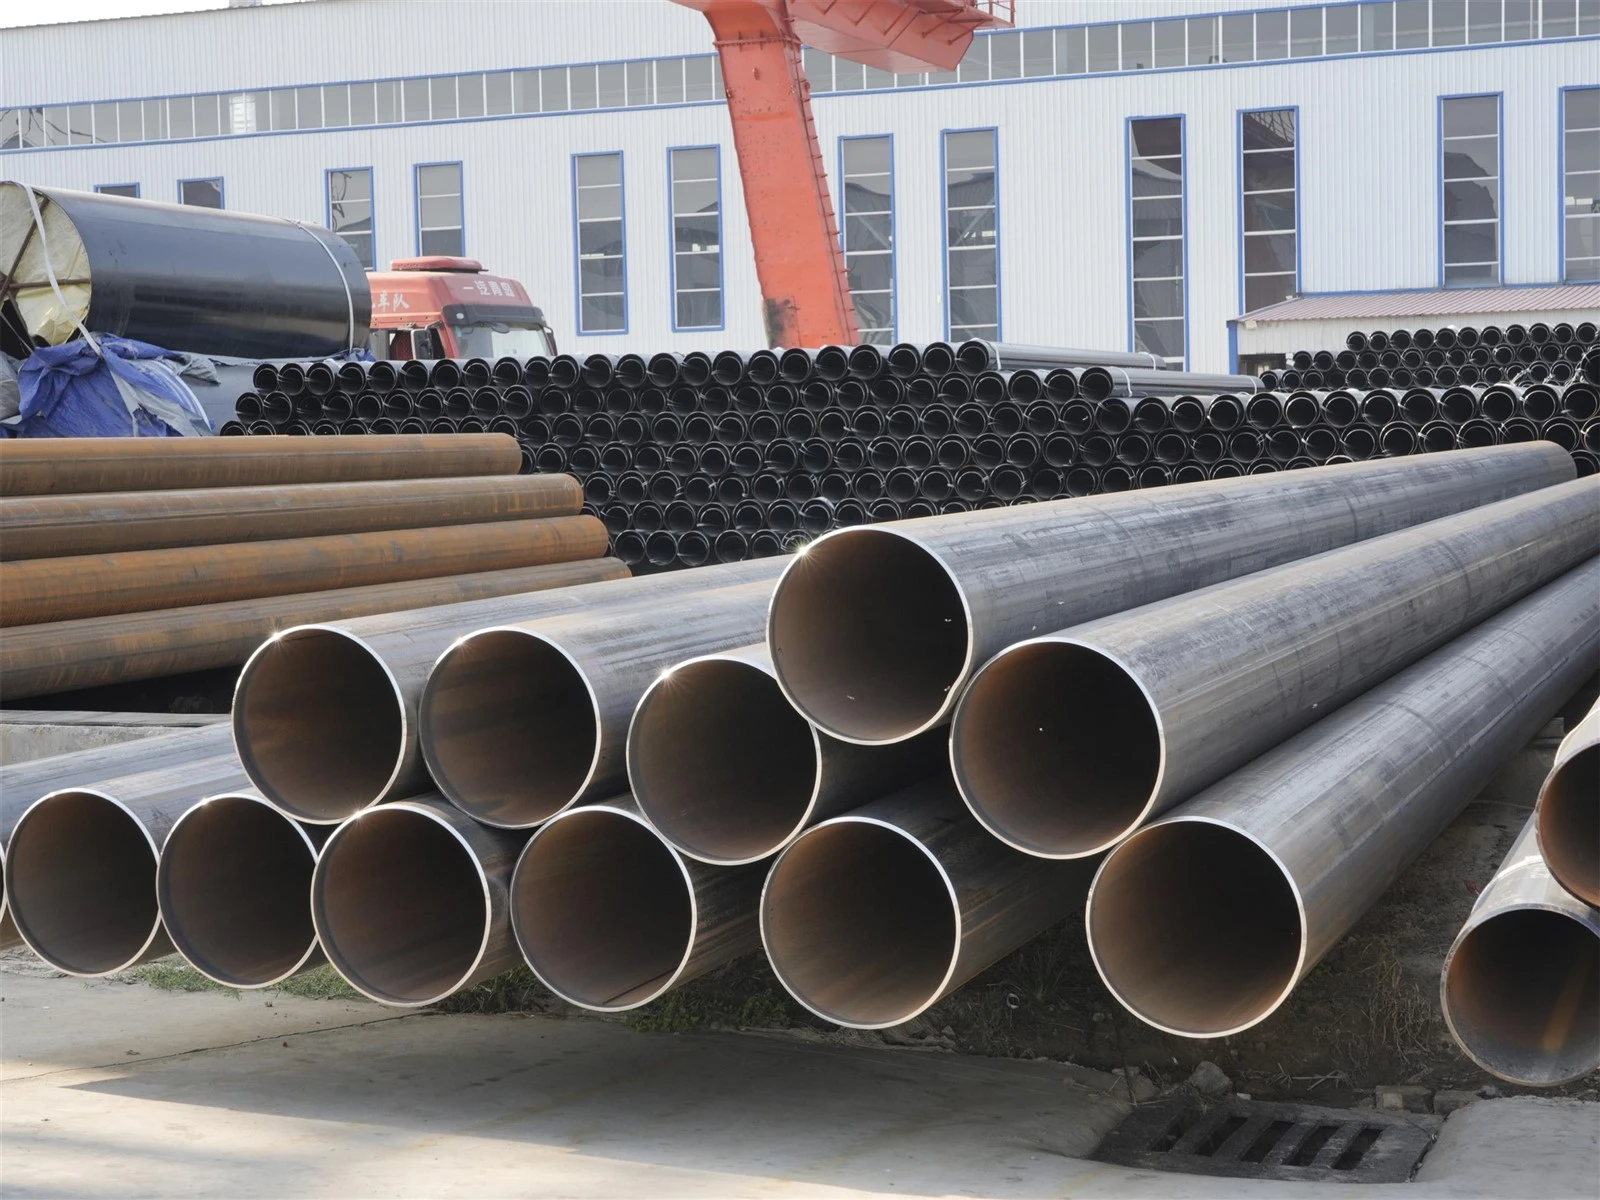
ERW hegesztési folyamat
Az ERW csövek gyártási módjának jobb megértése érdekében a folyamat folyamatát a következőképpen ábrázolhatjuk:
| Lépés | Folyamat leírása | Cél |
|---|---|---|
| 1 | Letekercselés és szintezés | Az acélszalag simítása |
| 2 | Élvágás | Pontos igazítás biztosítása |
| 3 | Alakítás | Fokozatos hajlítás kerek formára |
| 4 | Nagy{0}}frekvenciás indukciós fűtés | Élek felmelegítése hegesztési hőmérsékletre |
| 5 | Nyomáshegesztés | A fűtött élek összeillesztése nyomás alatt |
| 6 | Hegesztési varrat eltávolítása | A felesleges vaku eltávolítása |
| 7 | Méretezés | A végső átmérő és kerekség beállítása |
| 8 | Roncsolásmentes -tesztelés | A hegesztés épségének biztosítása |
| 9 | Vágás és kikészítés | Szabványos hosszúságú csövek gyártása |
Minden egyes szakaszt szigorúan ellenőrzünk automatizált rendszerek és ultrahangos tesztelés segítségével a minőség állandóságának megőrzése érdekében - aHuayang acélcsőgyártási folyamat.
Az ERW hegesztési technológia előnyei
Az ERW technológia számos olyan előnnyel rendelkezik, amelyek az ipari alkalmazások számára előnyös választássá teszik:
1. Nagy hatékonyság:
A folyamatos gyártás hosszú csőhosszakat tesz lehetővé minimális állásidővel.
2. Egységes falvastagság:
Az eljárás biztosítja a méretpontosságot és a sima belső és külső felületeket.
3. Erős hegesztési varrat:
A szilárdtest{0}}illesztéssel az alapfémhez hasonló szilárdságú varrat jön létre.
4. Költség-Hatékony:
Az ERW gyártása nem igényel töltőanyagot vagy folyasztószert, csökkentve az anyagköltségeket.
5. Kiváló felületkezelés:
A sima felület alkalmassá teszi az ERW csöveket bevonásra, horganyzásra és festésre.
6. Környezetbarát-:
Nem használnak hegesztési füstöt vagy további fogyóanyagokat, így a folyamat környezeti szempontból fenntartható.
Az ERW csövek összehasonlítása más hegesztési módszerekkel
Az ERW hatékonyságának értékeléséhez segít összehasonlítani az acélcsőgyártásban használt egyéb hegesztési módszerekkel.
| Hegesztési módszer | Hőforrás | Főbb jellemzők | Alkalmazások |
|---|---|---|---|
| ERW (elektromos ellenállás-hegesztés) | Elektromos ellenállás | Nagy-sebességű, szilárdtest-hegesztések sima felülettel | Olaj, gáz, víz, szerkezet |
| FŰRÉSZ (merítőíves hegesztés) | Elektromos ív + fluxus | Mély behatolás, nagy vastagság | Nagy átmérőjű csővezetékek |
| AWI/MIG hegesztés | Elektromos ív | Kézi vagy automatizált, precíz vezérlés | Rozsdamentes és vékony{0}}falú csövek |
| FCAW (Fluxus{0}}magos ívhegesztés) | Fogyó elektróda | Magas lerakódási arány | Nehéz szerkezeti hegesztés |
MígFŰRÉSZ csövekjobban megfelelnek a nagy-átmérőjű és vastag-falú alkalmazásokhoz,ERW csövekmiatt uralják a közepes méretű{0}}piacotnagy-sebességű gyártás és kiváló hegesztési egyenletesség.
Az ERW acélcsövek mechanikai tulajdonságai
Az ERW acélcsövek megfelelő gyártás esetén a varrat nélküli csövekhez hasonló mechanikai tulajdonságokkal rendelkeznek. Az alábbiakban egy tipikus példa láthatóASTM A53 B fokozatú ERW cső:
| Ingatlan | Egység | Tipikus érték |
|---|---|---|
| Szakítószilárdság | MPa | Nagyobb vagy egyenlő, mint 415 |
| Hozamerő | MPa | 240-nél nagyobb vagy egyenlő |
| Megnyúlás | % | 20-nál nagyobb vagy egyenlő |
| Keménység | HB | 85-nél kisebb vagy egyenlő |
| Ütésállóság | J | 27 vagy nagyobb (szobahőmérsékleten) |
Ezek a mechanikai jellemzők alkalmassá teszik az ERW csöveketközepes-nyomású folyadékátvitel, szerkezeti támogatás és precíziós gyártás.
Az ERW hegesztett csövek általános alkalmazásai
Megbízhatóságuk és sokoldalúságuk miatt az ERW csöveket számos iparágban széles körben használják:
- Olaj- és gázátvitel– Kőolaj, földgáz és egyéb szénhidrogének szállítása.
- Vízellátó rendszerek– Települési vízvezetékek és öntözőrendszerek.
- Strukturális alkalmazások– Oszlopok, állványzatok és acélvázak.
- Autóipar– Mechanikus csövek és alváz alkatrészek.
- Elektromos vezetékek– Kábelvédelmi és huzalozási rendszerek.
A Huayang Steel Pipe testreszabott ERW megoldásokat kínál különböző nyomásértékek, átmérők és bevonatok alapján, beleértvefekete, horganyzott és 3PE korróziógátló{1}}rétegek.
ERW csőminőség-ellenőrzés a Huayang Steel Pipe-nál
A Huayang megvalósítja atöbb-rétegű minőségellenőrző rendszeraz ERW gyártási folyamata során:
- Kémiai összetétel elemzése– Állandó acélminőség biztosítása.
- Online örvényáram és ultrahangos tesztelés– Felületi és belső hibák észlelése.
- Mechanikai tesztelés– A szakító-, folyás- és ütőszilárdság ellenőrzése.
- Méretvizsgálat– A külső átmérő, falvastagság és kerekség ellenőrzése.
- Hidrosztatikus tesztelés– Nyomásállóság biztosítása.
Minden termék megfelelAPI 5L, ASTM A53, ASTM A252 és EN10219szabványoknak, és több mint70 országÁzsiában, Afrikában, a Közel-Keleten és Dél-Amerikában.
Az ERW csövek korlátai
Bár az ERW csövek sokoldalúak, vannak bizonyos korlátozások, amelyeket figyelembe kell venni:
- Vastagság korlátozás:Általában 22 mm alatti falvastagsághoz alkalmas.
- Hegesztési vonal láthatósága:Látható hegesztési varrat van (bár sima és erős).
- Nyomás tartomány:Nem ideális ultra{0}}magas nyomású- vagy korrozív környezetekhez - a varrat nélküli vagy SAW csöveket részesítik előnyben.
Azonban a folyamatos technológiai fejlesztések -, mint plnagy{0}}frekvenciás szilárdtest--hegesztőkésautomatizált hibaérzékelő rendszerek- gyorsan minimalizálja ezeket a hátrányokat.
A Huayang Steel Pipe ERW szakértelme
A vége30 éves gyártási tapasztalat, Huayang acélcsőmegbízható névvé vált a globális acélcsőpiacon.
A miénkERW gyártósoroka legújabb nagy{0}}frekvenciás hegesztőrendszerekkel és valós idejű felügyeleti
Termékválaszték:
- Külső átmérő:Φ73 – Φ660,4 mm
- Falvastagság:2,5 – 22 mm
- Hossz:6-12 méter (testreszabható)
- Felületkezelés:Fekete, horganyzott vagy bevonatos
- Szabványok:API 5L, ASTM A53, EN10219, GB/T 3091
A Huayang ERW csöveit széles körben használjákinfrastruktúra, energia és ipari rendszerek, amely mind a hazai, mind a nemzetközi szabványoknak megfelel.
Következtetés: Az ERW szerepe a modern hegesztésben és csőgyártásban
ERW (elektromos ellenállás-hegesztés)egyensúlyt képvisel az innováció, a hatékonyság és a megbízhatóság között az acélcsőgyártásban.
A hő és nyomás precíz szabályozásával az ERW erős, tiszta hegesztési varratokat állít elő, amelyek sokféle alkalmazáshoz - az építőipartól és az energiaszállítástól a gépgyártásig alkalmasak.
atHuayang acélcső, integráljuk a haladóHF-ERW technológiaszigorú minőségirányítási rendszerekkel, hogy olyan termékeket szállítsanak, amelyek teljesítményben és tartósságban felülmúlják az ügyfelek elvárásait.
Az ERW csövek gyártásával és alkalmazásaival kapcsolatos további információkért tekintse meg kapcsolódó cikkeinket:
Különbség az ERW és a varrat nélküli csövek között
Az ERW acélcső gyártási folyamatának magyarázata