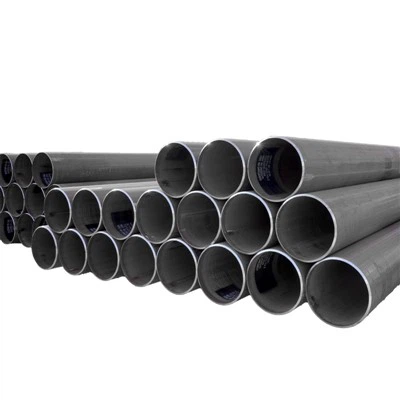
A nagy{0}}átmérőjű acélcsövek képezik a kritikus infrastrukturális projektek gerincét világszerte, az olaj- és gázszállítástól a vízellátásig és szerkezeti alkalmazásokig. A különféle gyártási módszerek közül a hosszirányban merülő ívhegesztett (LSAW) acélcsöveket nagy előnyben részesítik kiváló szilárdságuk, kiváló alakíthatóságuk, valamint nagy nyomásnak és igényes környezetnek ellenálló képessége miatt. A kiváló minőségű LSAW csövek, különösen a nagyobb átmérőjű{3}csövek gyártásának egyik kulcsfontosságú folyamata a JCOE alakítási eljárás. Ez a módszer precíziós tervezéséről híres, amely biztosítja a megbízható teljesítményhez elengedhetetlen méretpontosságot és szerkezeti integritást. Tehát mi a JCOE-eljárás a kiváló minőségű-LSAW acélcsőgyártásban, és hogyan járul hozzá a precíziós tervezés e csövek kiváló tulajdonságaihoz? A Hebei Huayang Steel Pipe Co., Ltd., az LSAW acélcsövek vezető gyártója, rávilágít a JCOE módszer bonyolultságára és előnyeire.
Az evolúcióLSAW csőgyártás
Az LSAW csövek egyedi acéllemezekből készülnek, amelyeket először hengeres formára formálnak, majd hosszirányban hegesztenek a Submerged Arc Welding (SAW) technikával. Történelmileg különféle alakítási módszereket alkalmaztak, de a nagy-átmérőjű, vastag falú,-kivételes precizitást igénylő csövek esetében a JCOE-eljárás etalonsá vált.
Egyéb gyakori LSAW-formázási módszerek közé tartozik az UOE (U-ing, O-ing and Expanding) és a Roll Bending. Míg az UOE szintén rendkívül hatékony, a JCOE határozott előnyöket kínál a rugalmasság tekintetében a változó átmérők és falvastagságok esetén, és gyakran kiváló kerekséget és egyenességet eredményez bizonyos alkalmazásoknál.


A JCOE folyamat felépítése: lépésenkénti--útmutató
A JCOE folyamat a nevét a következő műveletsorokból kapta: J-ing, C-ing, O-ing és Expanding. Minden egyes lépést aprólékosan ellenőrzött, hogy egy lapos acéllemezt tökéletesen kerek, nagy szilárdságú csővé alakítsanak-.
1. lépés: Élmarás és elő-hajlítás
• Élmarás: Az első kritikus lépés az acéllemez hosszanti éleinek pontos marása. Ez biztosítja a tiszta, egyenletes él-előkészítést, amely elengedhetetlen a kiváló-minőségű hegesztéshez és a méretpontossághoz. Eltávolítja az esetleges tökéletlenségeket, és létrehozza a kívánt ferde hegesztési kötést.
•Elő-hajlítás: Ezután a lemez széleit a csővégek pontos görbületének megfelelően elő-hajlítják. Ez döntő fontosságú a lapos foltok megelőzése érdekében a hegesztési varratnál, és biztosítja a sima, folyamatos görbületet a cső teljes kerületén.
2. lépés: Kezdő formázás --
•J-Press: Az elő-hajlított lemez egy erőteljes J-présbe kerül. A prés szabályozott erőt fejt ki a lemez hossza mentén, fokozatosan "J" alakúvá formálva azt. Ez a kezdeti formázási lépés megkezdi a hengeres átalakulást.
3. lépés: -Közbenső formázás -
•C-Press: A J-inget követően a lemez a C-nyomásra kerül. Itt folytatódik a formázás, fokozatosan zárva a 'J' alakot 'C' alakzattá. Ez a lépés tovább finomítja a görbületet, és közelebb hozza egymáshoz az éleket, előkészítve a végső „O” alakot.
4. lépés: A -végső formázás -
•O-Press: A 'C' alakú lemez ezután átkerül az O-présbe, ahol hatalmas hidraulikus nyomást fejtenek ki, hogy a lemez teljes 'O' (hengeres) alakúvá alakuljon. Ez a legkritikusabb alakítási lépés, amely biztosítja, hogy a cső elérje pontos átmérőjét és kerekségét. A szélek szorosan érintkeznek, hegesztésre készen állnak.
5. lépés: Belső és külső merülőíves hegesztés (SAW)
•Tack Welding: Az éleket először tapadós hegesztéssel kell elvégezni, hogy megtartsák az „O” alakot.
•Belső hegesztés: A csövet ezután egy belső hegesztőállomásra mozgatják, ahol belülről végzik el a merülőíves hegesztés első menetét. A SAW mély behatolásáról, magas lerakódási arányáról és kiváló hegesztési minőségéről ismert.
•Külső hegesztés: A belső hegesztés után a csövet elforgatják, és a külső hegesztés befejeződik. Ez a kettős-áteresztő hegesztési technika teljes behatolást biztosít, és robusztus, nagy szilárdságú hosszirányú varratot hoz létre.
6. lépés: Mechanikus bővítés
• Expander Machine: A hegesztett csövet egy mechanikus expanderbe helyezik. Egy szegmentált szerszámot helyeznek a csőbe, és hidraulikusan kitágítják. Ez az eljárás hidegen -megmunkálja a csövet, javítva a méretpontosságát (kereksége és egyenessége), csökkentve a maradék feszültségeket és javítva a mechanikai tulajdonságait (folyási szilárdság és szívósság).
7. lépés: roncsolásmentes tesztelés (NDT) és végső ellenőrzés
•Ultrahangos tesztelés (UT): A teljes hegesztési varrat és a csőtestet automatizált ultrahangos vizsgálatnak vetik alá a belső hibák vagy folytonossági hiányosságok kimutatására.
•Röntgenvizsgálat: A hegesztési varraton radiográfiás vizsgálatot (röntgenvizsgálatot) hajtanak végre, hogy ellenőrizzék annak sértetlenségét, és észleljenek minden repedést vagy porozitást.
•Hidrosztatikai tesztelés: Minden csövet hidrosztatikai tesztnek vetnek alá, amelynek során megtöltik vízzel, és a nyomást a maximális üzemi nyomást meghaladó szintre helyezik, így biztosítva a szilárdságát és a szivárgás{0}}tömítettségét.
• Méretellenőrzés: Végezetül ellenőrizzük az átmérőt, a falvastagságot, a hosszt, az egyenességet és a ferde végeket.
A JCOE Precision Engineering előnyei
A JCOE eljárás számos különálló előnnyel jár, amelyek hozzájárulnak az LSAW csövek kiváló minőségéhez:
•Kivételes méretpontosság: A lépésről lépésre történő alakítási folyamat lehetővé teszi a cső átmérőjének, kerekségének és egyenességének pontos szabályozását, ami elengedhetetlen a hatékony terepi hegesztéshez és{2}}illesztéshez.
•Kiváló hegesztési minőség: A precíz él-előkészítés és az ellenőrzött SAW-folyamat nagy-integritású hosszirányú hegesztési varratokat eredményez, kiváló mechanikai tulajdonságokkal.
• Továbbfejlesztett mechanikai tulajdonságok: A hidegtágulási lépés javítja a cső folyási szilárdságát, szívósságát és hajlékonyságát, így ellenállóbbá teszi az üzemi igénybevételekkel szemben.
•Csökkentett maradványfeszültség: A mechanikai tágulás segít enyhíteni az alakítás és hegesztés során fellépő maradékfeszültségeket, javítva a cső ellenállását a feszültségkorróziós repedésekkel szemben.
•Sokoldalúság: A JCOE eljárás nagymértékben alkalmazkodik a csőátmérők és falvastagságok széles skálájához, rugalmasságot kínálva a különféle projektkövetelményekhez.
Hebei Huayang: A JCOE elsajátítása a páratlan LSAW minőség érdekében
A Hebei Huayang Steel Pipe Co., Ltd.-nél a legkorszerűbb -korszerű--gyártó létesítményeink fejlett JCOE gyártósorokkal vannak felszerelve. A legmodernebb technológiát- egyesítjük a szigorú minőség-ellenőrzéssel minden szakaszban, a nyersanyag kiválasztásától a végső ellenőrzésig. Tapasztalt mérnökeink és technikusaink aprólékosan felügyelik a JCOE folyamat minden lépését, biztosítva, hogy minden általunk gyártott LSAW acélcső megfeleljen a legmagasabb nemzetközi szabványoknak (pl. API 5L, ASTM, EN), és meghaladja az ügyfelek elvárásait.
Ha a Huayang JCOE eljárással gyártott LSAW csöveit választja, Ön a precíziós tervezésbe, a kompromisszumok nélküli minőségbe és a kritikus infrastrukturális projektek hosszú távú megbízhatóságába{0}} fektet be. Lépjen kapcsolatba velünk olyan LSAW acélcsövekért, amelyek erőt, integritást és nyugalmat biztosítanak.
Az LSAW-csövek JCOE-folyamatának fő szakaszai és előnyei
|
JCOE színpad |
Leírás |
Hozzájárulás a csőminőséghez |
|
Élmarás |
Lemezélek precíz előkészítése. |
Biztosítja a tiszta, egyenletes hegesztési kötést, eltávolítja a hiányosságokat. |
|
Elő-hajlítás |
A lemez éleit a cső sugarának megfelelően íveli. |
Megakadályozza a lapos foltok kialakulását a hegesztési varratnál, sima görbületet biztosít. |
|
J-ing, C-ing, O-ing |
Progresszív hidraulikus alakítás hengeres alakra. |
Pontos átmérőt, kerekséget és egyenességet ér el. |
|
FŰRÉSZ Hegesztés |
Belső és külső merülőíves hegesztés. |
Magas-integritású, teljes-behatolású hosszirányú hegesztést hoz létre. |
|
Mechanikai bővítés |
A hegesztett cső hideg-megmunkálása. |
Javítja a méretpontosságot, csökkenti a maradék feszültséget, javítja a mechanikai tulajdonságokat. |
|
NDT és tesztelés |
Ultrahangos, röntgen,{0}}hidrosztatikus, méretvizsgálat. |
Ellenőrzi a szerkezeti integritást, a szivárgás{0}}tömítettségét és a megfelelőséget. |
Összefoglalva, a JCOE-eljárás a kiváló minőségű LSAW acélcsövek gyártása során tanúsított precíziós tervezésről tanúskodik. Az aprólékos, lépésről lépésre történő alakítás, a fejlett merülőíves hegesztéssel és a mechanikai tágítással kombinálva biztosítja, hogy a kapott csövek kivételes méretpontossággal, kiváló hegesztési integritással és jobb mechanikai tulajdonságokkal rendelkezzenek. A Hebei Huayang Steel Pipe Co., Ltd. JCOE folyamatának elsajátítása garantálja, hogy LSAW csöveink a legigényesebb körülményeknek is megfelelnek, megbízható és tartós megoldásokat kínálva a kritikus infrastrukturális projektekhez világszerte.