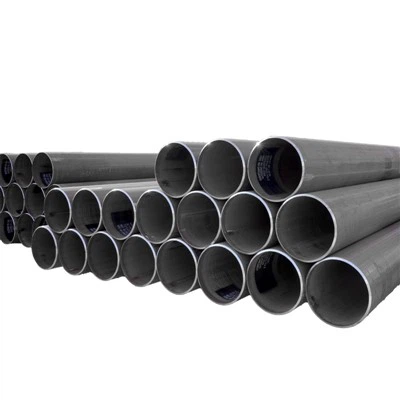
Bevezetés: A varrat nélküli csőfolyamat megértése
A varrat nélküli acélcsövek gyártása egy magasan megtervezett folyamat, amely létfontosságú szerepet játszik azokban az iparágakban, ahol a szilárdság, a megbízhatóság és a teljesítmény nem alku tárgya{0}}. A hegesztett vagy varratcsövekkel ellentétben a varrat nélküli csöveket hegesztési kötés nélkül - gyártják, így ideálisak nagy-nyomású, magas-hőmérsékletű vagy korrozív környezetekhez.
A globális acélcsőpiaconvarrat nélküli acélcsövekszéles körben használjákolaj- és gázszállítás, energiatermelés, petrolkémia, hajógyártás és nehézgépipar. A vevők és a mérnökök számára a csövek gyártási módjának megértése segít kiválasztani a megfelelő terméket az adott projekt igényeihez.
Ez a cikk részletes áttekintést nyújt a varrat nélküli csőgyártási folyamatról - a nyersanyagtól (tuskó) a végső ellenőrzésig -, és elmagyarázza, hogyanHuayang acélcsővilágszínvonalú{0}}minőséget biztosít. Ez is kiegészíti fő cikkünket,Különbség a varrat nélküli cső és a varratcső között, amely a két csőtípus közötti különbségeket tárja fel.


1. lépés – A tuskó előkészítése és melegítése
Minden varrat nélküli cső a-val kezdődiktömör hengeres tuskójellemzően jó minőségű-szénacélból vagy ötvözött acélból készül. A tuskókémiai összetétel, beleértve a szenet, a mangánt, a ként, a foszfort és az ötvözőelemeket, meghatározza a végső cső teljesítményét.
A feldolgozás előtt a tuskót alávetikspektrális elemzés és ultrahangos vizsgálataz egységesség és a belső hibák hiányának biztosítása érdekében. Ellenőrzés után a szükséges hosszúságúra vágják ésforgó kandallós kemencében fűtjükhozzávetőlegesen1200 fok (2190 fok F).
A megfelelő melegítés döntő fontosságú - ha a tuskó alul-melegedett, akkor ellenáll a deformációnak; túlmelegedés esetén felületi oxidációt és vízkőképződést kockáztat. Huayang Steel Pipe alkalmazszámítógéppel{0}}vezérelt fűtési rendszerekpontos hőmérséklet és energiahatékonyság fenntartása ebben a szakaszban.
2. lépés – Piercing és meghosszabbítás
A következő szakasz azpiercing, amely a felmelegített tömör tuskót üreges héjává alakítja. Ezt általában aMannesmann piercing eljárásszázadban feltaláló német mérnökökről kapta a nevét.
Ebben a folyamatban a forró tuskót két ferde görgő forgatja és egyidejűleg nyomja, amelyek a középpontban belső húzófeszültségeket hoznak létre, aminek következtében a fém megreped és üreget képez. Apiercing tüskemajd kiterjeszti az üreget, kialakítva a cső durva belső átmérőjét.
Piercing után az üreges héj anyúlás malomvagydugós malom, ahol megnyújtják és megnyújtják a kívánt falvastagság és átmérő eléréséhez. A fém szemcseáramlása hosszirányban igazodik, így a varrat nélküli csövek jobbakmechanikai szilárdságésnyomásállósága hegesztett csövekhez képest.
3. lépés – Meleghengerlés és méretezés
Miután megnyúlt, a cső átmegymeleghengerléshogy finomítsa külső átmérőjét és falegyenletességét. E folyamat során egy soron megy keresztülhárom-hengerlés vagy nyújtás-redukáló malomamelyek fokozatosan formálják és simítják a cső méreteit.
A hőmérséklet-szabályozás továbbra is kritikus; között jellemzően a gördülés történik850-1050 fok. A szabályozott hűtés biztosítja a megfelelőmikrostruktúra- a ferrit és a perlit fázis egyensúlya - a szívósság és a rugalmasság érdekében.
Hengerlés után a cső belép améretező malom, amely precíz külső átmérőtűrést biztosít a nemzetközi szabványok szerint, mint plASTM A106, API 5L, EN 10216, vagyDIN 17175.
| Színpad | Folyamat neve | Fő felszerelés | Kimeneti eredmény |
|---|---|---|---|
| 1 | Fűtés | Rotary kemence | Egyenletes tuskó hőmérséklet |
| 2 | Piercing | Mannesmann malom | Üreges héjképzés |
| 3 | Megnyúlás | Plug Mill | Meghosszabbított csőtest |
| 4 | Hot Rolling | Nyújtás-Csökkentő maró | Fal és OD vezérlés |
| 5 | Méretezés | Kalibráló Mill | Méretpontosság |
A Huayang varrat nélküli csőgyártó sora ezt használjanagy-precíziós nyújtás-csökkentő marókésautomatizált vezérlőrendszerekhogy garantálja a méretpontosságot még a nagy{0}}átmérőjű termékeknél isΦ610 mm.
4. lépés – Hőkezelés és felületkezelés
Meleghengerlés után a csöveket gyakran alávetikhőkezelésmechanikai tulajdonságaik javítására. Az általános hőkezelési eljárások a következők:
Normalizálás– Az átalakulási hőmérséklet fölé melegítés és léghűtés a szemcseszerkezet finomítása érdekében.
Lágyítás– Lassú fűtés és hűtés a hajlékonyság és a megmunkálhatóság javítása érdekében.
Edzés és temperálás– Nagy{0}}szilárdságú ötvözetminőségekhez a keménység és a kopásállóság fokozása érdekében.
A hőkezelést követően felületkezelés történik, beleértvepácolás, szemcseszórás, ésolajozás, a vízkő eltávolítására és a korrózió elleni védelemre szállítás és tárolás során.
Huayangnál minden cső átesikroncsolásmentes tesztelés (NDT)Ilyen például az ultrahangos tesztelés (UT), az örvényáram-teszt (ET) és a hidrosztatikus tesztelés (HT), amelyek a végső szállítás előtt észlelik a belső vagy külső hibákat.
5. lépés – Minőségellenőrzés és tanúsítás
Minden varrat nélküli csőnek meg kell felelnie a globális előírások által meghatározott szigorú szabványoknak, mint plASTM, ASME, API, EN és ISO. Az ellenőrzés mindkettőre kiterjedmechanikaiéskémiaitulajdonságok:
| Teszt típusa | Cél | Tipikus követelmény |
|---|---|---|
| Szakítóvizsgálat | Erőt mér | Nagyobb vagy egyenlő, mint 415 MPa (ASTM A106 Gr. B) |
| Hozampróba | Meghatározza a rugalmasságot | 240 MPa vagy annál nagyobb |
| Lapítási teszt | Biztosítja a rugalmasságot | Nincs repedés vagy törés |
| Hidrosztatikai teszt | Nyomásállóság | 5-25 MPa |
| NDT (UT/ET) | Hibafelismerés | 100%-os lefedettség |
A Huayang Steel Pipe fejlett belső{0}}laboratóriumot tart fenn és alkalmazAPI Q1, ISO 9001 és PEDminőségirányítási rendszerek. Minden csövet amalomvizsgálati tanúsítvány (MTC), biztosítva a teljes nyomon követhetőséget az alapanyagtól a végtermékig.
Összehasonlítás a hegesztett csőgyártással
Míg a varrat nélküli csövek tömör tuskóból készülnek,hegesztett vagy varrott csövekszármaznakhengerelt acéllemezek vagy tekercsekamelyeket egy varrat mentén hajlítanak és hegesztenek. A két gyártási módszer jelentősen eltér a folyamat, a költségek és a teljesítmény tekintetében:
| Funkció | Varrat nélküli cső | Hegesztett cső (ERW/SAW) |
|---|---|---|
| Gyártási bázis | Szilárd tuskó | Acéllemez vagy tekercs |
| Varrás | Egyik sem | Hosszanti vagy spirális |
| Nyomásállóság | Nagyon magas | Közepestől magasig |
| Gyártási költség | Magasabb | Alacsonyabb |
| Mérettartomány | 610 mm-ig | Akár 1422 mm (LSAW) |
| Tipikus szabványok | ASTM A106, API 5L | ASTM A53, API 5L, EN10219 |
Ezekről a megkülönböztetésekről bővebben fő cikkünkben olvashat,Különbség a varrat nélküli cső és a varratcső között, amely részletesen feltárja a mechanikai, költség- és alkalmazási különbségeket.
A Huayang varrat nélküli csőgyártási képességei
Huayang Steel Pipe Co., Ltd.Kína egyik vezető varrat nélküli és hegesztett acélcsövek gyártója, több évtizedes tapasztalattal szolgálja ügyfeleit szerte a világon.olaj- és gázipari, villamosenergia-, építőipari és infrastrukturális ágazatokban.
Varrat nélküli cső gyártósorunk a következőket tartalmazza:
- Melegen{0}}hengerelt varrat nélküli csőválaszték:Φ73–Φ610 mm
- Falvastagság:2,5-80 mm
- Szabványoknak való megfelelés:ASTM A106 / A53 / API 5L / EN 10216 / DIN 1629
- Tesztelési képesség:UT, ET, HT, mechanikai, kémiai, metallográfiai elemzés
- Tanúsítványok:API 5L, ISO 9001, ISO 14001, PED, CE
A nyersanyag-ellenőrzés, a gyártás, a tesztelés és a csomagolás egyetlen létesítményben történő integrálásával a Huayang egyenletes minőséget és időben történő szállítást biztosít a globális piacokra.Ázsia, Közel-Kelet, Európa és Dél-Amerika.
A varrat nélküli csőgyártás előnyei
A zökkenőmentes folyamat egyedülálló teljesítményelőnyöket biztosít, amelyek megkülönböztetik a hegesztett alternatíváktól:
- Nincs hegesztési varrat gyengeség– Egyenletes fémszerkezetet biztosít és kiküszöböli a hegesztési hibák kockázatát.
- Kiváló nyomáskezelés– Ideális nagynyomású-gőz-, olaj- és gázszállító rendszerekhez.
- Kiváló méretpontosság– Az ellenőrzött hengerlés és méretezés egyenletes külső külső felületet és falvastagságot eredményez.
- Fokozott korrózióállóság– A hegesztett terület hiánya azt jelenti, hogy nincs helyi korrózió vagy feszültségkoncentráció.
- Magas szerkezeti integritás– A hosszú szemcseáramlás folytonossága növeli a fáradásállóságot és a mechanikai szívósságot.