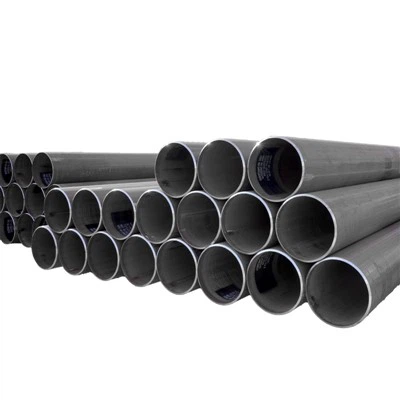
ÁttekintéseHFW szénacél csőTechnológia
A nagyfrekvenciás hegesztett szénacél cső, amelyet általában HFW csőnek is neveznek, egy hosszirányban hegesztett szénacél cső, amelyet nagy{0}}frekvenciás elektromos ellenállásfűtéssel és kovácsolási nyomással gyártanak. A szénacél csőtermékek szélesebb osztályozásán belül a HFW csöveket széles körben alkalmazzák a települési gázhálózatokban, vízszállítási rendszerekben, szerkezeti keretekben és ipari csővezeték-projektekben, ahol kiegyensúlyozott mechanikai teljesítmény és gazdasági hatékonyság szükséges.
Ellentétben a merülő ívhegesztett csövekkel, amelyek töltőanyagon és olvadt hegesztési medencéken alapulnak, a HFW szénacél csöveket szilárd{0}}kötéssel állítják elő. A hegesztési hőt a szalag szélei mentén koncentrált nagy-frekvenciás áram hozza létre, és a csatlakozás nyomás alatt, további anyagok nélkül jön létre. Ez a gyártási elv szűk hőhatású zónát és viszonylag egyenletes kohászati struktúrát eredményez a hegesztési varraton és a nemesfémen. Számos közepes-átmérőjű csővezeték-alkalmazás esetén a HFW szénacél cső olyan optimalizált megoldást jelent, amely egyesíti a gyártási sebességet, a méretpontosságot és a mechanikai stabilitást.
Gyártási folyamat és kohászati ellenőrzés
A HFW szénacél csövek teljesítménye az alapanyag kiválasztásával kezdődik. A melegen hengerelt szénacél tekercsek beszerzése meghatározott kémiai összetételi követelményeknek, például API 5L, ASTM A53, ASTM A106 vagy EN szabványoknak megfelelően történik. A megfelelő szilárdság és hegeszthetőség biztosítása érdekében a széntartalmat, a mangánszintet és az ötvözőelemek nyomait szabályozzák. A megfelelő kémiai egyensúly kritikus fontosságú, mert a magas szén-egyenérték-értékek növelhetik a hegesztési zóna keménységét, és befolyásolhatják a hosszú távú megbízhatóságot.
Formázás és élelőkészítés
Az acélszalagot először letekercselik, és egy formázómalomba vezetik, ahol több formázóállványon keresztül fokozatosan alakul át lapos szalagból hengeres alakra. Az élek előkészítése elengedhetetlen az egyenletes érintkezés biztosításához a hegesztés során. Bármilyen eltérés vagy szennyeződés a széleken befolyásolhatja a hegesztési varrat integritását, és folytonossági zavarokat okozhat a varratban. A precíziós alakító berendezés biztosítja a szűk mérettűrést és a szénacél cső egyenletes kerekségét.
Nagyfrekvenciás hegesztés és varratkovácsolás
A hegesztőállomáson nagy{0}}frekvenciás áram folyik a kialakított szalag szélei mentén. A bőrhatásnak és a közelségi hatásnak köszönhetően az áramsűrűség a szalag szélein koncentrálódik, gyorsan plasztikus állapotba melegítve azokat. Közvetlenül ezután a nyomóhengerek szabályozott kovácsolási nyomást fejtenek ki az oxidok és szennyeződések eltávolítására, és így szilárd állapotú hosszirányú hegesztést képeznek. Mivel nem használnak töltőfémet, a hegesztési varrat összetétele szorosan illeszkedik az alapanyaghoz.
A minőségtől és a szervizigénytől függően a hegesztési varrat -hőkezelése alkalmazható. A belső nyomással járó csővezeték-alkalmazások esetén a feszültség-mentesítés segít csökkenteni a maradék feszültséget és finomítani a mikrostruktúrát a hegesztési zónában. A roncsolásmentes vizsgálati módszerek, például az ultrahangos vizsgálat és az örvényáram-teszt a gyártósorba integrálva vannak a varratok folytonosságának és belső szilárdságának ellenőrzésére.
1. táblázat: A HFW szénacélcső főbb gyártási paraméterei
| Paraméter | Tipikus tartomány | Mérnöki hatás |
|---|---|---|
| Külső átmérő | 21 mm – 610 mm | Elosztásra és szerkezeti szolgáltatásra alkalmas |
| Falvastagság | 2,0 mm – 18 mm | Alacsony és közepes nyomású rendszerekhez tervezték |
| Hegesztési frekvencia | 100-500 kHz | Szabályozza a hőkoncentrációt és a hegesztési varrat behatolását |
| Gyártási sebesség | Akár 20 m/perc | Lehetővé teszi a nagyméretű{0}}ellátást |
Mechanikai teljesítmény és szervizviselkedés
A HFW szénacél csövek mechanikai viselkedése az anyagminőségtől, a hegesztési ellenőrzéstől és a minőségbiztosítási gyakorlattól függ. Az elismert szabványok szerint gyártott HFW csövek megbízható szakítószilárdságot, folyási teljesítményt és rugalmasságot mutatnak, amelyek alkalmasak csővezetéki és szerkezeti alkalmazásokhoz.


Szilárdsági jellemzők és nyomásképesség
Nyomástartós{0}}alkalmazásokban a gyűrűs feszültség válik az elsődleges tervezési tényezővé. A HFW szénacél cső meghatározott határokon belül képes ellenállni a belső nyomásnak, ha a falvastagság és az átmérő helyesen van megadva a csővezeték tervezési képletei szerint. A kommunális gázvezetékek és az alacsony{3}}–-közepes nyomású átviteli rendszerek esetében a HFW csövek megfelelő szakítószilárdságot és szerkezeti megbízhatóságot biztosítanak.
Mivel a hegesztési varrat hosszirányú, a feszültségeloszlás a csőtesten belső nyomás alatt is kiszámítható marad. A modern HFW gyártósorok biztosítják, hogy a hegesztési szilárdság hasonló legyen az alapfém szilárdságához, vagy valamivel nagyobb legyen annál. Ez az összhang lehetővé teszi a mérnökök számára, hogy magabiztosan építsenek be HFW szénacél csövet olyan szabályozott csővezetékrendszerekbe, ahol a szabványoknak való megfelelés kötelező.
Fáradtságállóság és tartósság
A fáradtságállóság fontos szempont a ciklikus nyomásváltozást tapasztaló csővezetékrendszereknél. A nagy-frekvenciás hegesztés által létrehozott szűk hő{1}}zóna segít csökkenteni a hegesztési varrat mentén a maradékfeszültség-koncentrációt. A varrat megfelelő vágása és felületkezelése tovább csökkenti a feszültségkeltőket, amelyek kifáradási repedéseket okozhatnak.
A korrózióvédelem ugyanilyen fontos az élettartam szempontjából. A HFW szénacél csöveket a környezettől függően külső bevonattal, például háromrétegű polietilénnel, fúziós kötésű epoxival vagy horganyozással lehet ellátni. Belső bevonatrendszerek is alkalmazhatók az áramlási hatékonyság növelésére és a korrózió csökkentésére a folyadékátviteli alkalmazásokban.
2. táblázat: A gyakori HFW szénacél minőségek tipikus mechanikai tulajdonságai
| Standard | Fokozat | Hozamszilárdság (MPa) | Szakítószilárdság (MPa) | Tipikus alkalmazás |
|---|---|---|---|---|
| API 5L | X42 | 290-nél nagyobb vagy egyenlő | Nagyobb vagy egyenlő, mint 415 | Gázelosztás |
| API 5L | X52 | 360-nál nagyobb vagy egyenlő | 460-nál nagyobb vagy egyenlő | Közepes nyomású csővezetékek |
| ASTM A53 | B fokozat | 240-nél nagyobb vagy egyenlő | Nagyobb vagy egyenlő, mint 415 | Általános csővezetékek és szerkezeti |
| EN 10219 | S355 | Nagyobb vagy egyenlő, mint 355 | Nagyobb vagy egyenlő, mint 510 | Szerkezeti tervezés |
Mérnöki alkalmazásaiHFW szénacél cső
A HFW szénacél csövet széles körben használják az infrastruktúra fejlesztésében, ahol a megbízhatóság és a gazdasági megvalósíthatóság egyensúlyban kell lennie. Ellenőrzött gyártási folyamata biztosítja a méretek egyenletességét, így jól-alkalmas az ismétlődő telepítési környezetekhez.
Gáz- és vízelosztó hálózatok
A városi gázhálózatok gyakran meghatározott nyomáshatárokon belül működnek, amelyek összhangban vannak a HFW szénacél csövek mechanikai kapacitásával. A cső egyenletes falvastagsága és sima belső felülete stabil áramlási teljesítményt biztosít. A vízátviteli rendszerekben a HFW csövek megbízható szolgáltatást nyújtanak, ha megfelelő bevonatokkal és katódos védelmi rendszerekkel védik őket.
Szerkezeti és ipari alkalmazások
A szerkezetépítésben a HFW szénacél csövet oszlopokként, rácsos elemekként és mechanikai csőként használják. Egyenes varrat konfigurációja leegyszerűsíti a gyártást, a hegesztést és az acélvázakba való beépítést. Ipari környezetben nem-korrozív folyadékok, sűrített levegős rendszerek és általános üzemi csővezetékek szállítására használják.
Minőségbiztosítási és vizsgálati jegyzőkönyvek
A minőség-ellenőrzés döntő szerepet játszik a HFW szénacél csövek megbízhatóságának biztosításában. Az inline hegesztésfigyelő rendszerek folyamatosan mérik a varratparamétereket a gyártás során. Az ultrahangos vizsgálat a belső megszakadásokat észleli, míg a hidrosztatikus vizsgálat a nyomás integritását ellenőrzi a folyadékátvitelre szánt csövek esetében.
A méretellenőrzés biztosítja a külső átmérőre, falvastagságra és oválisra megadott tűréseknek való megfelelést. Az anyagtanúsítási dokumentumok a kémiai összetételt és a mechanikai tulajdonságokat a nyersanyagtételekre vezetik vissza. Ez az integrált minőségbiztosítási keretrendszer növeli a vásárlói bizalmat, és támogatja a projektdokumentációs követelményeket.
Következtetés
A HFW szénacél cső kiforrott és hatékony gyártási megoldást jelent a szénacél csőiparban. A nagy-frekvenciás szilárdtest-hegesztési eljárás konzisztens hosszanti varratokat eredményez, szabályozott hőbevitellel és kifinomult mikrostruktúrával. Megfelelő nyomás- és átmérőtartományban alkalmazva a HFW cső megbízható mechanikai teljesítményt, hatékony gyártási kapacitást és kedvező életciklus-költség jellemzőket kínál.
A települési elosztórendszerek, szerkezeti konstrukciók és közepes{0}}nyomású ipari alkalmazások esetében a HFW szénacél cső továbbra is megbízható mérnöki választás. A szigorú folyamatellenőrzés és átfogó vizsgálati eljárások révén teljesíti a modern infrastruktúra teljesítményelvárásait, miközben megőrzi gazdasági versenyképességét a globális szénacél csőpiacon.